A montagem SMD é o motivo de quase tudo que incomoda o técnico moderno: componentes que somem entre os dedos, chips sem pino nenhum para encostar a ponta de prova e uma solda que tem outra cara, outra cor e outra temperatura que a do seu ferro. Nada disso é implicância de engenheiro. É consequência direta de como a placa foi montada.
No capítulo anterior a placa apareceu por dentro, em camadas — mas nua, sem componente nenhum. Agora vem a pergunta seguinte: como centenas de peças chegam até ela e ficam soldadas? A resposta muda o jeito de trabalhar, porque a fábrica não solda componente por componente: ela monta tudo e aquece a placa inteira de uma vez. Cada regra da bancada — pré-aquecer, usar fluxo novo, insistir menos com o ferro — tenta imitar, com uma ponta quente na mão, o que um forno de vários metros fez com a placa toda em minutos.
Do furo à superfície: por que o componente encolheu
Até os anos 1980 o componente tinha pernas e a placa tinha furos: a montagem through-hole, de furo passante, com o terminal atravessando a placa e soldado do outro lado. Simples à mão, caro em escala — cada furo custa broca, tempo e metalização, e a peça só pode ficar de um lado.
A montagem em superfície (SMD, surface-mount device) eliminou o furo. O componente perdeu as pernas, ganhou terminações metalizadas nas pontas e passou a ficar em cima do cobre. Sem furo, a peça encolheu muito mais do que a maioria imagina. Estes são os tamanhos reais de um resistor de chip, direto da especificação de produto da Yageo, série RC_L, de 14 de novembro de 2025:
| Código | Comprimento | Largura | Comparação |
|---|---|---|---|
| 1206 | 3,10 mm | 1,60 mm | Dá para segurar com pinça sem sofrer |
| 0805 | 2,00 mm | 1,25 mm | O maior confortável de soldar à mão |
| 0603 | 1,60 mm | 0,80 mm | Um grão de areia grosso |
| 0402 | 1,00 mm | 0,50 mm | Exige aumento e pinça boa |
| 0201 | 0,60 mm | 0,30 mm | Menor que a ponta de um alfinete |
| 01005 | 0,40 mm | 0,20 mm | Menor que um grão de açúcar |
| 0075 | 0,30 mm | 0,15 mm | Praticamente pó visível |
Duas consequências de bancada saem daí. A primeira todo mundo aprende do jeito ruim: o 0402 que caiu no chão não existe mais. Trabalhe sobre um pano claro, com uma caixa rasa em volta.
A segunda é uma armadilha de compra: esse código é medida, não valor nem potência — e existe em duas unidades. O “0603” da tabela acima é imperial (0,06 × 0,03 polegada), mas há também um 0603 métrico, que mede 0,6 × 0,3 mm e corresponde ao 0201 imperial. Comprar sem conferir a unidade é receber peça pequena demais para o pad; na dúvida, peça pela medida em milímetros.
A pasta de solda: 88% metal e o resto é o que faz a coisa funcionar
Antes de qualquer componente pousar na placa, o cobre recebe pasta de solda: uma massa cinzenta que é pó de liga metálica em suspensão num fluxo. Os números de um produto real, a ficha técnica da pasta MG Chemicals 4900P, versão 4.0, de 2 de outubro de 2025, dizem quase tudo que interessa:
- Liga SAC305 — 96,5% estanho, 3% prata, 0,5% cobre. Sem chumbo.
- Carga metálica de 88% em peso. O resto é fluxo.
- Fluxo ROL0, resina de baixa atividade pela norma J-STD-004B, deixando 5,5% de resíduo depois do refluxo.
- Guarda entre 2 e 10 °C, na geladeira: validade de 3,5 anos fechada — e de apenas 1 ano em temperatura ambiente.
Aqueles 88% enganam. O fluxo pesa muito menos que o metal, então os 12% restantes ocupam perto de metade do volume da pasta — por isso o montinho cinzento encolhe tanto ao derreter.
E o fluxo não é enchimento. Ele faz três serviços: dissolve o óxido do cobre e do terminal (solda não molha metal oxidado), impede que tudo oxide de novo enquanto a placa esquenta, e cola — segura o componente no lugar até a solda formar. A mesma ficha mede essa pega: 124 gramas de força inicial, ainda 98 gramas depois de 72 horas. É esse grude que impede a placa de chegar ao forno com os componentes embaralhados.
O pó tem tamanho normalizado: a IPC J-STD-005 classifica a granulometria por tipos, e o Tipo 3 fica entre 25 e 45 µm, o Tipo 4 entre 20 e 38 µm. Quanto menor o passo entre os pinos, menor tem que ser a esfera — senão ela não passa pela abertura do stencil.
Na fábrica a pasta não sai de seringa: uma lâmina de aço vazada — o stencil — é alinhada sobre a placa e um rodo empurra a pasta pelas aberturas. Milhares de depósitos idênticos num movimento só.
O pick-and-place: centenas de peças, poucos minutos
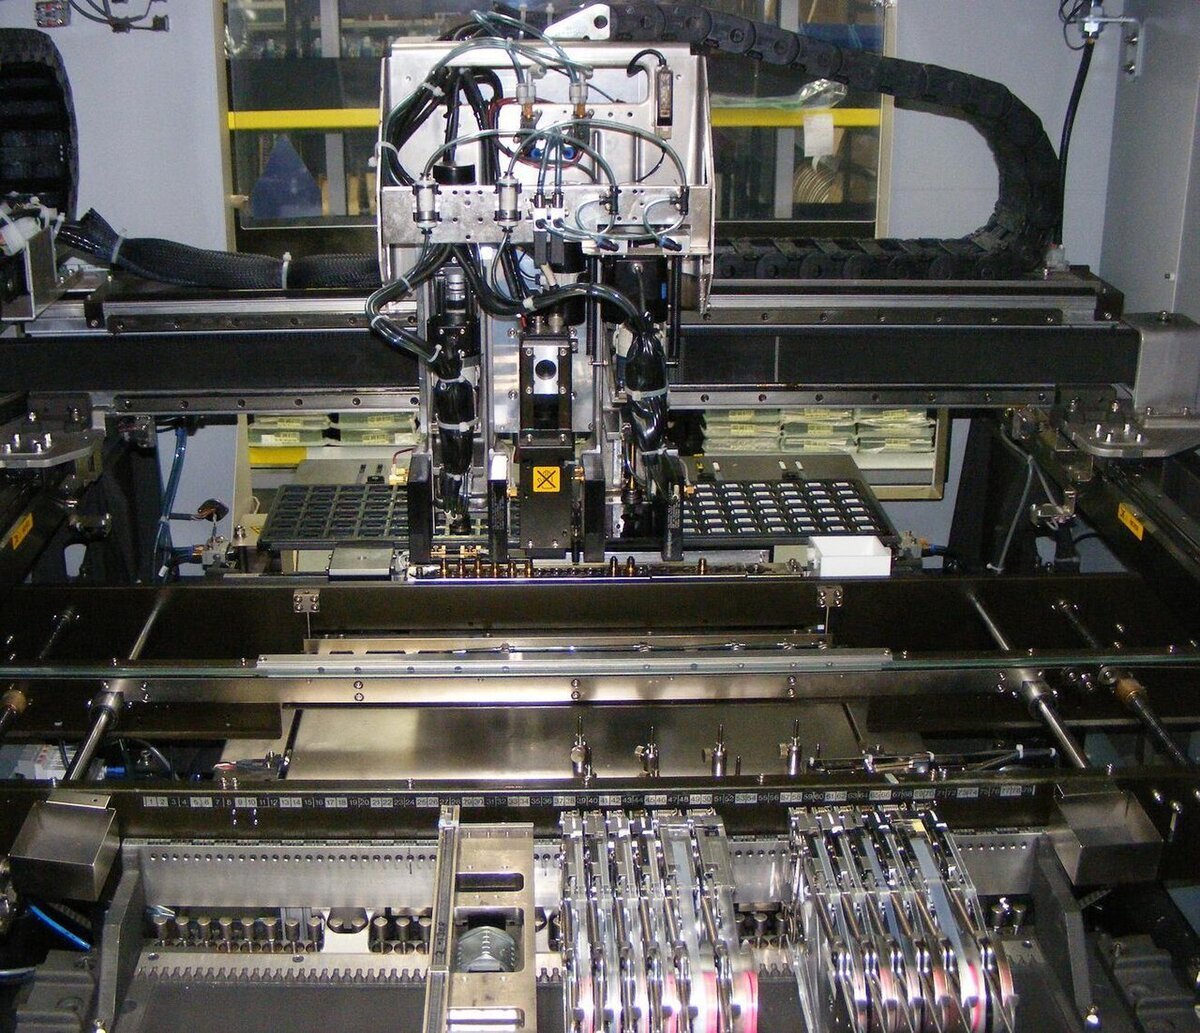
Com a pasta impressa, a placa entra na máquina de montagem. Os componentes chegam em fitas enroladas em carretéis, cada posição com uma peça deitada num bolso. Os alimentadores puxam a fita e apresentam a peça; um cabeçote com vários bicos de vácuo desce, pega as peças, passa por uma câmera que fotografa cada uma para corrigir ângulo e posição — e as pousa sobre os depósitos de pasta.
Nada é soldado nesse momento: a placa sai da máquina com tudo em cima, grudado apenas pela pega do fluxo. E fica o detalhe que explica muita frustração de bancada: a peça é posicionada por uma máquina que enxerga, não por uma mão que sente.
O forno de refluxo: quatro zonas e os números que valem para a bancada
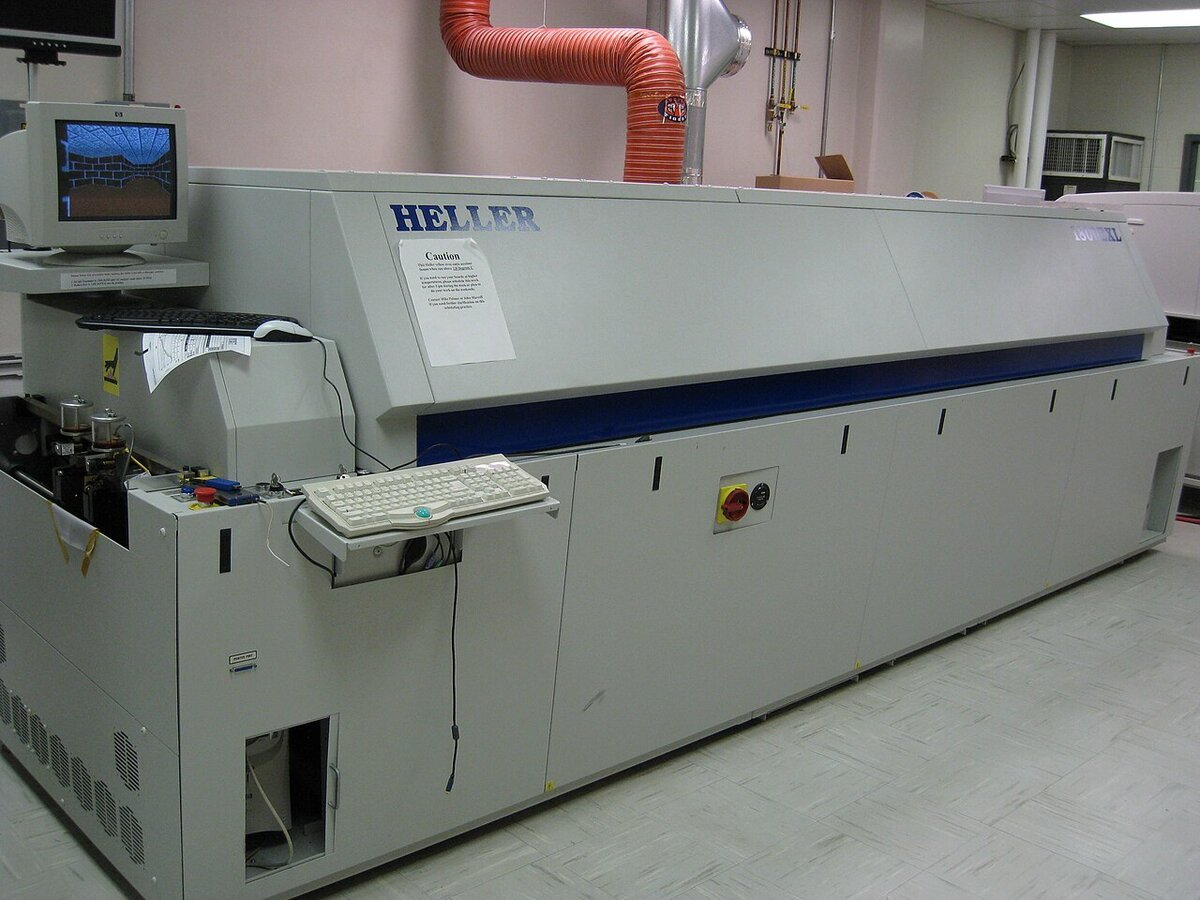
Agora vem a parte que explica quase todo o resto. A placa entra num túnel aquecido por convecção e atravessa quatro zonas de temperatura. Os valores abaixo são os do perfil de classificação da norma IPC/JEDEC J-STD-020, conforme o relatório SPRABY1A da Texas Instruments (fevereiro de 2015, revisado em dezembro de 2018):
| Zona | O que acontece | Números do J-STD-020 |
|---|---|---|
| Rampa | A placa sobe da temperatura ambiente sem choque térmico | Subida gradual até 150 °C |
| Patamar (soak) | Tudo se iguala em temperatura e o fluxo entra em ação limpando as superfícies | De 150 °C a 200 °C, durante 60 a 120 s |
| Refluxo | A solda derrete e a junta se forma | Acima de 217 °C por 60 a 150 s; pico típico de processo entre 235 e 250 °C; subida de no máximo 3 °C/s |
| Resfriamento | A junta solidifica com grão fino | Queda de no máximo 6 °C/s |
Três leituras desses números mudam o trabalho na bancada.
Primeira: 217 °C não é sugestão, é física. É a temperatura em que a liga SAC305 vira líquido. Abaixo disso não existe junta, existe pasta quente. É o mesmo limite que separa a solda sem chumbo da antiga Sn63Pb37, que derretia a 183 °C, e a raiz da diferença de aparência tratada no capítulo das falhas mecânicas e da solda fria.
Segunda: o processo inteiro é curto. Do ambiente ao pico, no máximo 8 minutos; acima do ponto de fusão, de 60 a 150 segundos. Não existe “deixar mais um pouquinho” — passar do tempo degrada o fluxo, oxida a junta e cozinha o componente. Quando o seu ferro fica dois minutos parado num pino, você já saiu da janela que o fabricante qualificou.
Terceira, e a mais útil: o componente tem orçamento de ciclos. O mesmo documento da TI afirma que os encapsulamentos são qualificados para suportar três ciclos de refluxo. Um foi gasto na fábrica; cada retrabalho consome os que sobraram. É a régua honesta para decidir quantas vezes vale insistir num chip recuperado.
Há ainda um teto por tipo de peça: a tabela de classificação da J-STD-020 fixa o pico conforme espessura e volume do encapsulamento — 260 °C abaixo de 1,6 mm de espessura, caindo a 250 °C e 245 °C nos mais grossos e volumosos. Peça grande e gorda aguenta menos temperatura, não mais.
Dois fenômenos completam o quadro, ambos nascidos da tensão superficial da solda líquida. O bom: ao derreter, ela puxa o componente para o centro dos pads e corrige sozinha pequenos desalinhamentos. O ruim: se um lado derrete antes do outro, a força puxa de um lado só e a peça levanta em pé como uma lápide — o tombstoning. É por isso que aquecimento desigual também é problema na bancada: soprar ar quente de um lado só de um 0402 produz exatamente isso.
O que sobra para o furo: solda por onda e solda seletiva
Nem tudo virou SMD. Conectores de força, transformadores, fusíveis e varistores e tudo que sofre esforço mecânico continuam com terminais atravessando a placa, porque o furo metalizado ancora a peça muito melhor que dois pontos de solda na superfície.
Elas são soldadas depois, pela solda por onda: a placa passa por um fluxante, atravessa um pré-aquecedor e desliza rasante sobre uma onda de estanho líquido que molha só o lado de baixo — ilhas e terminais —, sem encostar nos componentes de cima. Dezenas de pinos numa passada.
O mesmo documento da TI registra o limite do processo com todas as letras: a solda por onda é tecnologia mais antiga, usada em furo passante e em encapsulamentos de passo largo qualificados para isso, e não é recomendada para os demais componentes SMT. Daí as máquinas de solda seletiva, que aplicam um jato de estanho pino a pino, e a técnica de pin-in-paste, em que o componente de furo recebe pasta e vai ao forno junto com o resto.
Para quem repara, a consequência é de aparência: a junta de onda é mais volumosa e menos regular que a de refluxo — e normal.
2006: o ano em que a solda mudou de temperatura
A troca do chumbo por estanho-prata-cobre não foi escolha técnica, foi lei. A Diretiva europeia 2002/95/CE (RoHS) determina, no artigo 4º, que a partir de 1º de julho de 2006 os equipamentos eletroeletrônicos novos colocados no mercado não podem conter chumbo, mercúrio, cádmio, cromo hexavalente e dois retardantes de chama. Como ninguém fabrica duas versões do mesmo produto, o mundo inteiro migrou junto.
O efeito na bancada é permanente: a solda passou a derreter 34 °C mais quente, ficou mais rígida e a junta pronta é naturalmente fosca — opaca deixou de ser sinônimo de defeito. E, sendo mais rígida, ela absorve menos os ciclos térmicos: em vez de deformar, trinca. É a origem física de boa parte dos intermitentes que aparecem depois de anos de uso.
Umidade: o defeito que a fábrica combate e a bancada esquece
Encapsulamento plástico absorve umidade do ar. No forno, a água presa vira vapor a mais de 200 °C e tenta sair — descolando camadas internas ou estufando o corpo da peça. O fenômeno se chama popcorning, e é para evitá-lo que existe a classificação MSL (sensibilidade à umidade), da norma IPC/JEDEC J-STD-033, que define quanto tempo a peça pode ficar fora da embalagem selada, a 30 °C, antes de precisar ser assada:
| MSL | Tempo fora da embalagem selada |
|---|---|
| 1 | Ilimitado |
| 2 | 1 ano |
| 2a | 4 semanas |
| 3 | 168 horas (uma semana) |
| 4 | 72 horas |
| 5 / 5a | 48 / 24 horas |
| 6 | Assar obrigatoriamente antes de usar |
Resistores e capacitores de chip são MSL 1 — não sofrem. O problema são os chips grandes, como os de memória e firmware, e a lição é direta: um chip retirado de uma placa que passou anos numa gaveta úmida vai ao ar quente carregando água por dentro. Se ele estufar, rachar ou simplesmente não funcionar no destino, a causa pode não ter sido a sua temperatura — pode ter sido a umidade que já estava lá. Por isso pré-aquecimento longo e suave é bem mais que conforto.
Rotina: trazendo o processo de fábrica para a sua bancada
- Identifique a montagem antes de esquentar. SMD dos dois lados, furo passante, multicamada com plano de terra puxando calor: cada caso pede uma abordagem.
- Pré-aqueça a placa. É a zona de patamar do forno, reproduzida com placa aquecedora ou ar quente em fluxo largo. Sem ela, você tenta vencer a inércia térmica da placa inteira com a ponta de um bico.
- Use fluxo novo, sempre. O da junta original foi gasto no forno em que a placa nasceu, há anos. Sem fluxo fresco a solda não molha, e compensar com temperatura é o caminho da ilha arrancada.
- Trabalhe pelo tempo, não pela temperatura. Se não fluiu, aumente a transferência (ponta maior, mais estanho, mais fluxo), não o termostato.
- Respeite o orçamento de três ciclos. Um já foi. Pense duas vezes antes de tirar e recolocar a mesma peça pela terceira vez.
- Deixe esfriar sozinho. Resfriamento brusco produz junta frágil e empena placa fina.
Tabela: sintoma × causa provável
| Sintoma | Causa provável | O que fazer |
|---|---|---|
| Componente pequeno levantou em pé ao ser soldado | Tombstoning: um lado derreteu antes do outro | Aquecer os dois pads juntos, com fluxo dos dois lados |
| Solda não molha o pad por mais quente que esteja | Óxido e falta de fluxo, não falta de temperatura | Limpar, aplicar fluxo novo e refazer |
| Bolinhas de solda espalhadas em volta da junta | Pasta velha, separada ou aquecida rápido demais | Pasta na validade; rampa mais lenta |
| Chip estufou ou rachou no retrabalho | Umidade absorvida virando vapor (popcorning) | Pré-aquecer longo; peças críticas, assar antes |
| Junta de conector de furo grossa e opaca de fábrica | É solda por onda, sem chumbo — aparência normal | Não “corrigir” o que não tem defeito |
| Peça recuperada não funciona no destino | Excesso de ciclos térmicos ou umidade prévia | Preferir peça nova quando o custo permitir |
Três erros que custam peça
1. Atacar um chip grande direto com o bico de ar quente. Sem pré-aquecimento, a diferença entre o ponto quente e o resto da placa é enorme — e quem paga é o laminado, que empena, e a ilha, que solta. O forno sobe a placa inteira a 150 °C antes de pensar em derreter qualquer coisa.
2. Tratar pasta de solda como material de prateleira. É produto refrigerado, com validade curta fora da geladeira. Pasta separada — com o fluxo boiando por cima — produz bolinhas, pontes e juntas secas, e o técnico costuma culpar a própria técnica em vez do material.
3. Perseguir a aparência da solda antiga. Muita gente refaz junta de fábrica perfeitamente boa porque está fosca. Desde 2006 a solda é sem chumbo e fosca é o normal. Antes de refazer, prove o defeito: meça queda de tensão na junta com o circuito sob carga, como no capítulo das falhas mecânicas.
Perguntas frequentes
Dá para soldar componente 0402 à mão?
Dá, e é rotina em conserto de celular. O que muda não é a habilidade, é a instrumentação: sem aumento, pinça fina, fluxo bom e ponta pequena, vira sorte. A técnica usual é estanhar um pad, posicionar a peça enquanto se reaquece esse pad, e só então soldar o outro lado.
Preciso comprar pasta de solda para trabalhar com SMD?
Não para o serviço comum — fio fino e fluxo em seringa resolvem a maioria dos reparos. A pasta compensa quando há muitos pads de uma vez (um conector fino, um chip QFN) ou quando você vai usar ar quente e precisa que a peça fique presa enquanto aquece.
Posso usar pasta guardada fora da geladeira?
Serve para treino, não para serviço de cliente. A ficha do fabricante é explícita: fechada e refrigerada dura anos; em temperatura ambiente, cerca de um ano. Pasta fora do prazo perde atividade de fluxo e produz bolinhas e juntas que parecem boas e não são.
Por que a solda que eu faço nunca fica igual à da fábrica?
Porque não é o mesmo processo. A fábrica aquece a placa inteira por convecção, numa janela de tempo controlada, com a quantidade exata de pasta depositada pelo stencil. Junta manual tem mais metal e outro histórico térmico. Boa junta manual é côncava, brilhante nas bordas e bem molhada nos dois metais — não precisa ser idêntica à de fábrica.
Vale ter um forno de refluxo na bancada?
Para reparo, raramente. Uma estação de ar quente com placa de pré-aquecimento faz o trabalho pontual com muito mais controle. Forno faz sentido para quem monta placas em série, não para quem troca uma peça por vez.
Conclusão
Três ideias resumem o capítulo. A fábrica não solda peça por peça: imprime pasta, pousa tudo em cima e aquece a placa inteira de uma vez — daí o componente minúsculo e sem pernas. Os números do forno são a régua da bancada: 217 °C para derreter, 60 a 150 segundos acima disso, 8 minutos no total e três ciclos de refluxo por componente. E a que mais evita estrago: quando a solda não flui, o que falta quase nunca é temperatura — é fluxo novo e calor espalhado pela placa inteira.
No próximo capítulo vamos olhar de perto os componentes que essa linha de montagem produziu: os encapsulamentos modernos — QFN, BGA e os chips sem pino visível. Por que os terminais sumiram para debaixo da peça, como se mede o que não dá para encostar, e o que dá (e o que não dá) para inspecionar sem uma máquina de raio X.
Onde comprar
Para trabalhar montagem SMD com o mínimo necessário:
Como Associados da Amazon, recebemos por compras qualificadas feitas pelos links acima — você não paga nada a mais por isso.
Veja também
- A placa por dentro: camadas, vias e plano de terra — o capítulo anterior da série, com a placa ainda nua, antes de qualquer componente.
- Estação de retrabalho de ar quente: guia para iniciante — a ferramenta com que se imita, na bancada, o que o forno faz na fábrica.
- Reballing BGA: quando vale a pena — o caso extremo do retrabalho, em que as juntas ficam escondidas sob o chip.